 График работы:


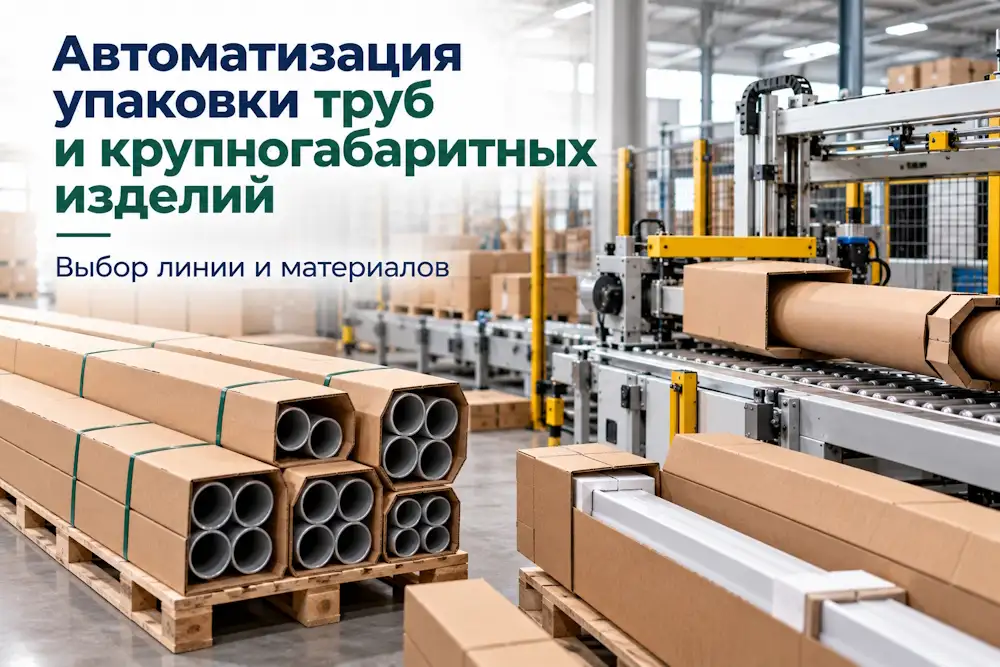
Автоматизация упаковки помогает стандартизировать операции и снизить зависимость от ручного труда при обработке длинномерных и нестандартных изделий.
При подготовке к автоматизации важно учитывать специфику изделия, геометрию и логистику – от подачи на линию до укладки на паллету и маркировки.
В этой статье собраны практические критерии, чек-лист для технического задания и типичные ошибки, чтобы владельцу производства или закупщику было проще согласовать коммерческое предложение с поставщиком оборудования и материалов.
Обратите внимание на два рабочих положения при проектировании упаковки: Спецзаказ для упаковки труб и стоков разных диаметров.
Также важно помнить, что Упаковка производится с учётом разных размеров продукции.
Зачем автоматизировать упаковку труб и крупногабаритных изделий
Автоматизация снижает операционные риски, упрощает документооборот и делает процесс воспроизводимым: одинаковые операции выполняются по заданной последовательности, уменьшается число оперативных ошибок при упаковке и погрузочно-разгрузочных операциях.
Для бизнеса это значит более предсказуемая логистика и меньше возвратов из‐за повреждений при транспортировке.
При принятии решения важно оценивать не только стоимость оборудования, но и его интеграцию в текущую производственную цепочку: возможности по подаче изделий, способы фиксации длинномерных объектов и варианты паллетирования.
Перед внедрением автоматизации рекомендуем провести пилот: проверить совместимость выбранной упаковочной технологии с реальной геометрией изделий, отработать систему захвата/ориентирования на небольшой серии и оценить удобство техобслуживания механизмов.
На этом этапе полезно согласовать план приёмочных испытаний и критерии оценки качества упаковки с командой логистики и экспедирования.
Критерии выбора упаковочной линии для изделий большого диаметра
Критерий – геометрия и разброс диаметров. Риск: неподходящая система захвата или фиксации приведёт к смещению/повреждению изделия. Что проверить: допускаемый диапазон диаметров в ТЗ, возможность быстрого переналадки захватов и наличие внутренних вставок/вкладышей для центровки.
Критерий – длина изделия. Риск: нестабильная подача и проблемы с транспортировкой по линии. Что проверить: требования по минимальной и максимальной длине, схему подачи (ленточный/роликовый конвейер, роликовые поддерживающие секции).
Критерий – хрупкость/чувствительность поверхности. Риск: царапины и потеря товарного вида. Что проверить: методы мягкой фиксации, необходимость защитных лент или вкладышей, совместимость с материалом упаковки (внутренние прокладки, бумажные либо картонные элементы).
Также уточните требования к интеграции: интерфейсы управления (PLC/IO), скорость линии в режимах "пилот" и "серийная", и порядок взаимодействия с участками маркировки и паллетирования.
Эти параметры влияют на выбор производителя оборудования и на то, какие операции останутся ручными, а какие – автоматизированными.
Требования к коробкам и гофрокартону для крупногабаритной упаковки
Для длинномерных и крупногабаритных изделий важна конструкция коробки: удлинённые коробки должны позволять центрацию изделия и при необходимости фиксацию вкладышами.
Риск: использование стандартной коробки без внутренних упоров приведёт к боковому люфту и повышенному риску повреждений при транспортировке.
Что проверить у поставщика: конструкции паллетируемых коробов, варианты усиления борта и наличие технологических решений для закрепления изделия внутри коробки.
Выбор материала – это не только плотность картона, но и формат крепления, способность выдерживать циклы погрузки/разгрузки и условия хранения.
Риск: неправильно выбранный формат приведёт к деформации при штабелировании.
Что проверить: варианты прокладок, способы склейки или степпинга, совместимость коробки с автоматическими устройствами закрытия/сортировки на линии.
Практический чек-лист: какие параметры указать в ТЗ и что попросить у поставщика
- Геометрия изделия: длина, допустимый разброс диаметров/ширины, характер поверхности (скользкая/шероховатая).
- Требования к фиксации: нужны ли внутренние вкладыши/перегородки, ленты, полиэтиленовые втулки или бумажные прокладки.
- Спецификация подачи на линию: способ позиционирования (конвейер/ролики/направляющие), ориентация изделия, допустимая скорость подачи.
- Паллетирование и укладка: ожидаемый способ укладки на паллету, необходимость поддонов-спецификаций.
- Требования к маркировке и контролю: место наклейки, формат этикетки, интеграция с принтером/сканером.
- Условия транспортировки и хранения: ожидаемая схема перевозок и способы штабелирования.
- План приёмочных испытаний: образцы изделий, список испытаний (подача, фиксация, отбор на брак, имитация погрузочно-разгрузочных операций).
Попросите у поставщика образцы упаковки и протокол испытаний на реальной продукции.
В ТЗ укажите, какие операции должны выполняться автоматически, а какие допускаются ручные, и сроки переналадки между типоразмерами (фраза "быстрая переналадка" должна быть уточнена в часах/пунктах при коммерческих переговорах, но не как утверждение в ТЗ).
Типичные ошибки при внедрении автоматизации и как их избежать
Ошибка: неполное техническое задание. Часто упускают подробную геометрию, допуски и информацию о нестандартных поверхностях.
Решение: приложите чертежи и реальные образцы, зафиксируйте диапазоны и требуемые методы фиксации.
Ошибка: тестирование на прототипах без повторов. Решение: организуйте серию из нескольких партий, чтобы отловить редкие случаи нестабильной подачи.
Ошибка: игнорирование логистических ограничений (высота штабеля, масса паллеты, способы погрузки). Решение: согласуйте упаковочное решение с экспедитором и складом до серийного запуска.
Другой частый просчёт – отсутствие плана техобслуживания оборудования.
В ТЗ пропишите регулярные операции обслуживания, запасные части и контакт ответственного лица у поставщика.
Это снижает риск простоев и упрощает ввод оборудования в эксплуатацию.
Контроль качества упаковки и интеграция с логистикой
Перед приёмкой линии согласуйте методику приёмочных испытаний: какие сценарии тестируются (подача, фиксация, упаковка, маркировка, укладка на паллету и снятие штампа).
Уточните критерии приемки: стабильность подачи без сбоев, отсутствие механических повреждений упаковки и изделий при манипуляциях, корректность маркировки и удобство разгрузки с паллет.
Эти критерии должны быть подтверждены протоколом испытаний и подписями ответственных лиц.
Интеграция с ERP/складскими системами: опишите формат передачи данных о сформированных упаковках и этикетках, порядок сканирования и связь между номером упаковки и накладными.
Включите требования к обучению операторов и процедуре перехода на серийный режим с мониторингом первых партий.
FAQ
Нужно ли просить образец перед тиражом?
Какие параметры важны при выборе упакования для автоматизированной линии?
Какие данные обычно просят специалисты по спецзаказам?
Вывод: подготовленное техническое задание, прогон прототипов и чёткие критерии приёмки – ключ к успешной автоматизации упаковки труб и крупногабаритных изделий.
Используйте чек-лист из этой статьи при переговорах с поставщиками оборудования и материалов, чтобы уменьшить число переделок и ускорить ввод линии в эксплуатацию.
Используйте чек-лист из этой статьи при переговорах с поставщиками оборудования и материалов, чтобы уменьшить число переделок и ускорить ввод линии в эксплуатацию.
Читайте также
 Производство гофроупаковки в России сокращается на фоне роста мощностей по переработке
Учредитель компании «Гофромир» Сергей Новиков связывает изменения с динамикой спроса, ростом себестоимости и новыми требованиями к утилизации.
14.10.2026
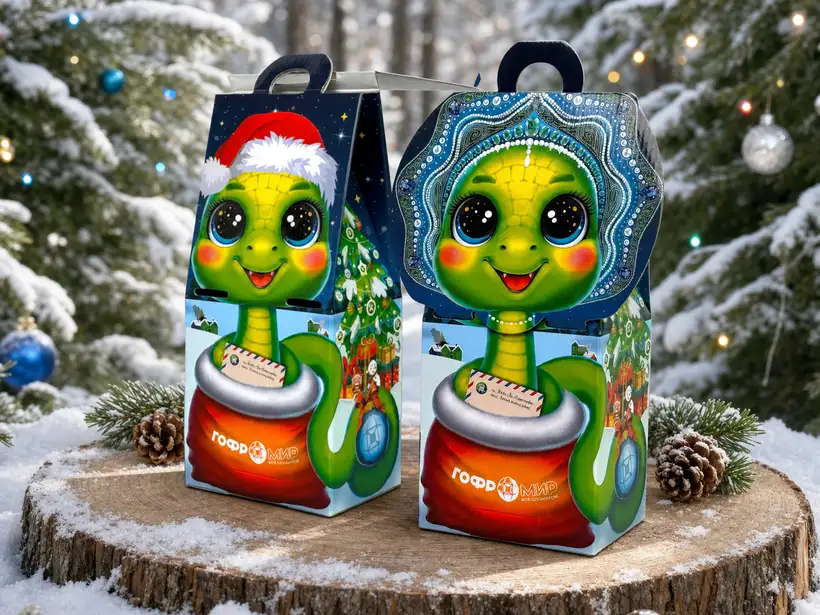 Подарочная упаковка как часть продукта: как коробка работает на бренд и продажи
Что важно учесть, чтобы подарочная упаковка одновременно привлекала внимание, защищала содержимое и была удобной в использовании, рассказала Евгения Самерханова.
04.02.2026
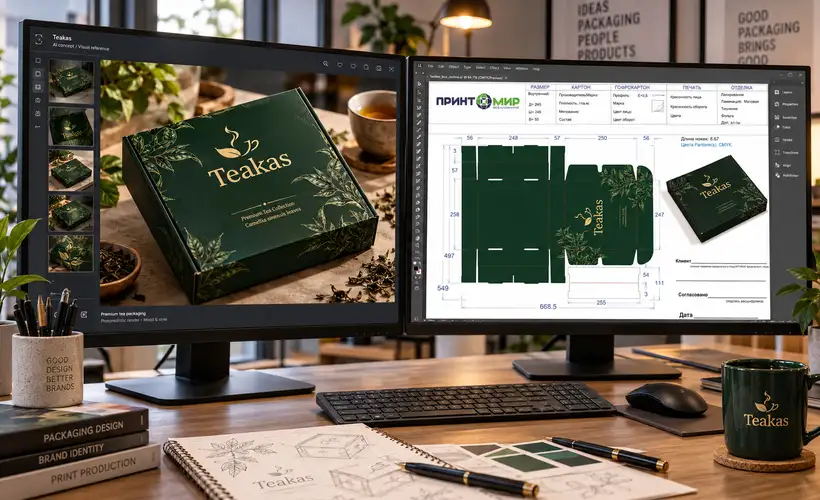 От ИИ-идеи до тиража: что нужно проверить перед производством упаковки
Нейросети заметно упростили первый этап работы с упаковкой: сегодня заказчик может за несколько минут получить визуальную концепцию, подобрать цвета, форму и даже примерную развёртку коробки. Но готовая картинка ещё не означает, что упаковку можно сразу запускать в производство.
02.10.2026
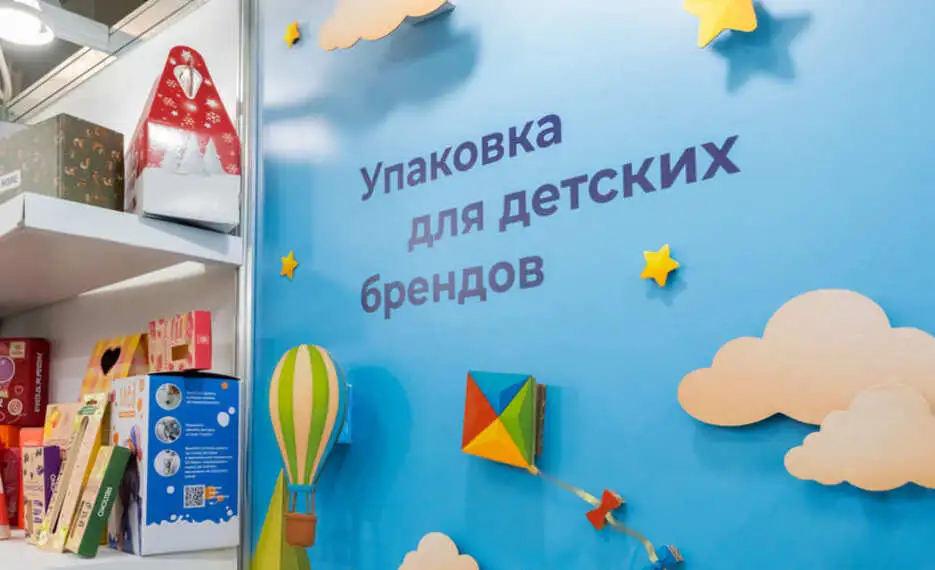 «Гофромир» рассказал КИНДЕРinfo о трендах упаковки для детских товаров
B2B-издание КИНДЕРinfo опубликовало интервью с директором по маркетингу ГК «Гофромир» Евгенией Самерхановой по итогам выставки «Мир детства – 2026».
30.09.2026
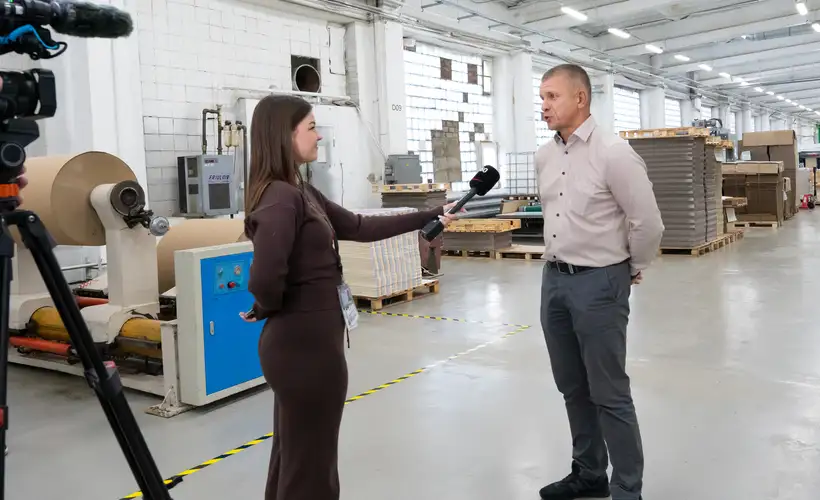 Пресс-тур на полиграфическое производство «Принтомир», входящее в группу компаний «Гофромир»
Федеральные, региональные и отраслевые СМИ рассказали о первом годе работы «Принтомира», производственных возможностях площадки и планах по развитию.
28.09.2026
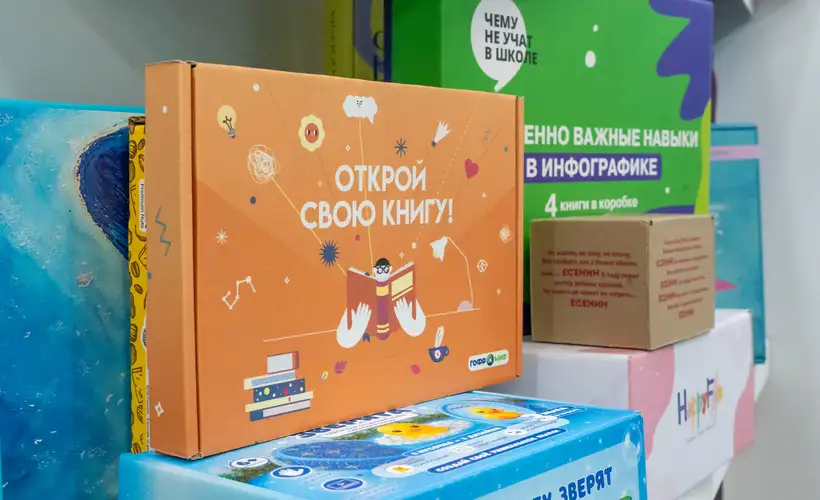 Какая упаковка вызывает доверие покупателя
Покупатель оценивает упаковку за несколько секунд, при этом доверие формируется не только дизайном, но и качеством печати, материалом, конструкцией и состоянием упаковки после доставки.
25.09.2026
Производим упаковку
с вовлеченным и неравнодушным подходом к задачам бизнеса
Подробнее о нас
Производим упаковку более 25 лет
Гофромир – победитель премии PART Award в номинации «Транспортная тара»
Создаем, адаптируем и производим любые конструкции с повышенным вниманием к деталям
Гофромир ежегодно участвует в выставках Росупак и других
Отгрузки по всей России

 Главная
 Каталог
 Поиск
 Калькулятор
 Коробки с печатью

