 График работы:


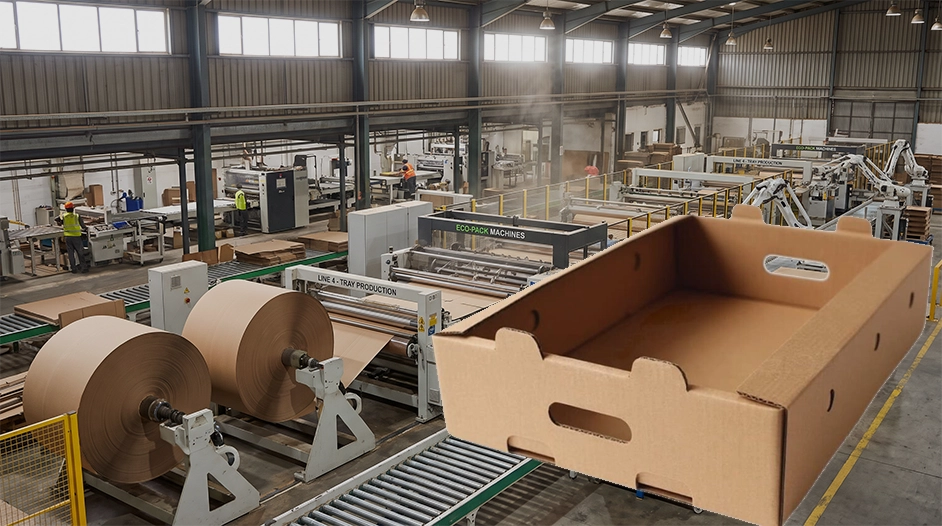
На складе готовый лоток выглядит довольно просто: дно, несколько стенок, иногда ручки или бортики. Однако картонный лоток проектируется с учетом того, как он будет выдерживать вес товара и нагрузку при перемещении. На прочность влияет не только толщина картона, но и направление гофры, форма высечки, расположение сгибов и качество сборки. Поэтому в производстве важна каждая операция: ошибка на одном этапе может привести к тому, что лоток начнет деформироваться уже при укладке продукции.
Сначала формируется гофрированный материал
Производство начинается с рулонов бумаги. Плоский картон проходит через гофроагрегат, где один из слоев нагревается и формуется в волну. Затем к нему приклеиваются плоские лайнеры.
Гофра работает как миниатюрная система ребер жесткости. Воздушное пространство между слоями увеличивает сопротивление сжатию, поэтому сравнительно легкий материал способен выдерживать заметную нагрузку.
При этом важна стабильность самой волны. Если температура, влажность или давление на линии подобраны неправильно, профиль получается неодинаковым. На готовом лотке это проявляется уже после высечки – геометрия начинает «гулять».
Затем картон превращается в конструкцию
После изготовления гофрокартона заготовка поступает на оборудование для печати, высечки и биговки. Именно здесь плоский лист получает будущую форму.
На этом этапе задаются:
- размеры дна и стенок;
- линии сгиба;
- клапаны;
- отверстия под ручки;
- места фиксации;
- зоны нанесения печати.
Биговка особенно важна. Если продавить материал слишком сильно, слой может повредиться. Если недостаточно – лоток будет плохо складываться и начнет деформироваться возле сгиба.
Почему одинаковый картон дает разные результаты
Это одна из частых производственных ловушек. Два лотка из одинакового гофрокартона могут выдерживать совершенно разную нагрузку.
Причина – конструкция. Высота борта, направление гофры, ширина опорных участков и форма углов меняют распределение нагрузки. Иногда несколько миллиметров в геометрии дают больший эффект, чем переход на более дорогую марку материала. Поэтому перед запуском серии проверяют не только сам картон, но и готовую конструкцию.
Последний этап – сборка и контроль
Готовые заготовки могут поставляться плоскими, чтобы занимать меньше места при хранении и перевозке. Перед использованием они быстро собираются вручную или на оборудовании.
На контроле смотрят, чтобы:
- стенки правильно фиксировались;
- дно не проваливалось;
- углы сохраняли форму;
- печать совпадала с макетом;
- заготовки не имели повреждений после высечки.
Конструкцию лотка рассчитывают от реальной задачи: веса товара, способа укладки и условий транспортировки. Поэтому производство начинается не с выбора «самого прочного» картона, а с вопроса, где именно лоток будет испытывать нагрузку. Такой подход обычно дает более легкую, стабильную и удобную тару – без лишнего расхода материала.
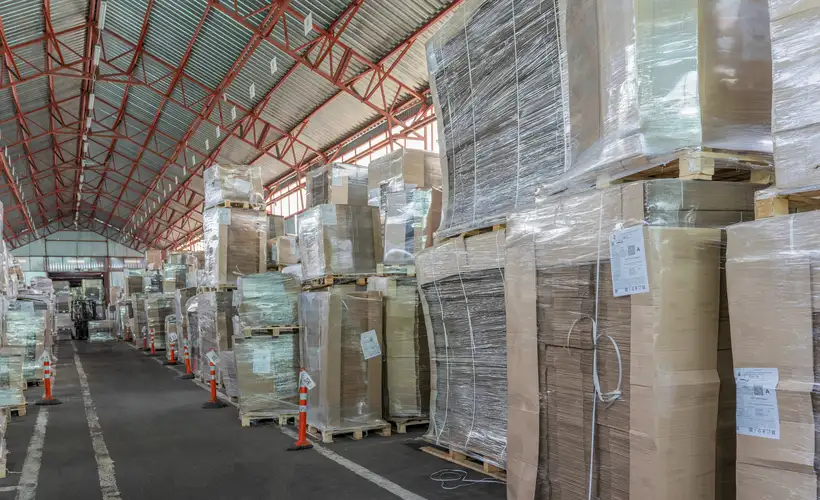 Производство гофроупаковки в России сокращается на фоне роста мощностей по переработке
Учредитель компании «Гофромир» Сергей Новиков связывает изменения с динамикой спроса, ростом себестоимости и новыми требованиями к утилизации.
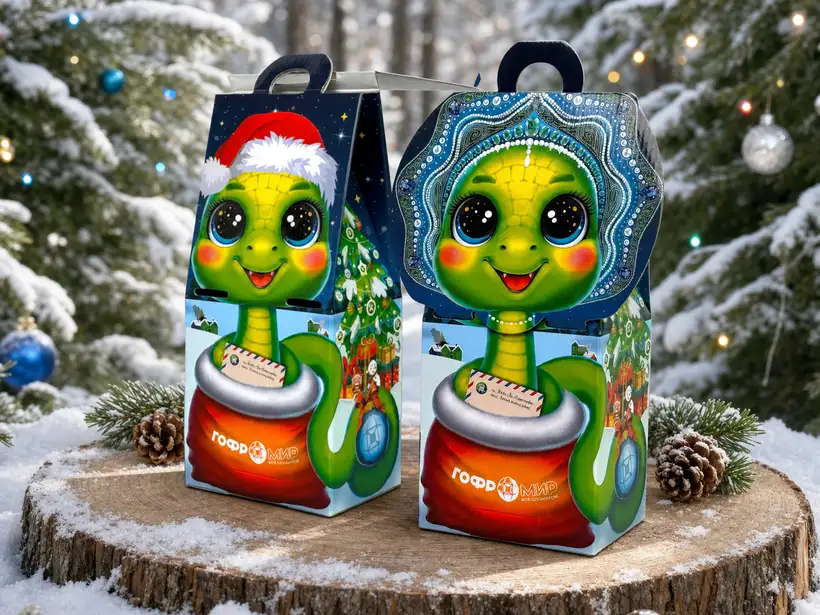 Подарочная упаковка как часть продукта: как коробка работает на бренд и продажи
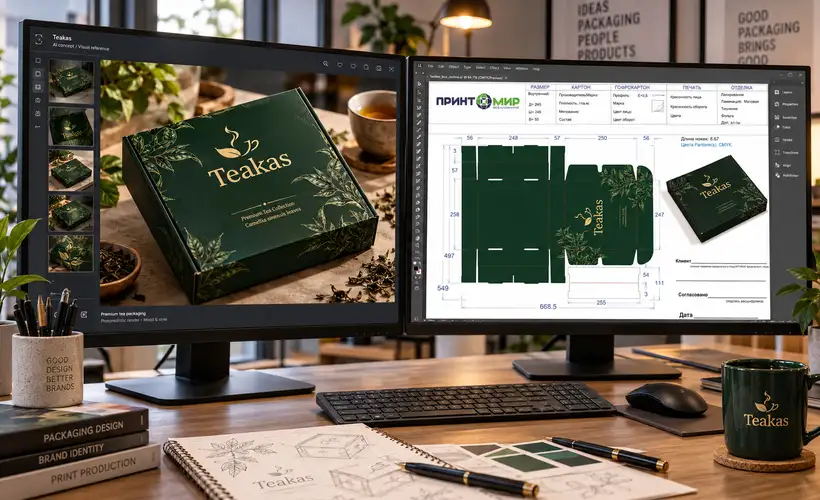 От ИИ-идеи до тиража: что нужно проверить перед производством упаковки
 «Гофромир» рассказал КИНДЕРinfo о трендах упаковки для детских товаров
 Пресс-тур на полиграфическое производство «Принтомир», входящее в группу компаний «Гофромир»
 Какая упаковка вызывает доверие покупателя

 Главная
 Каталог
 Поиск
 Калькулятор
 Коробки с печатью

