 График работы:


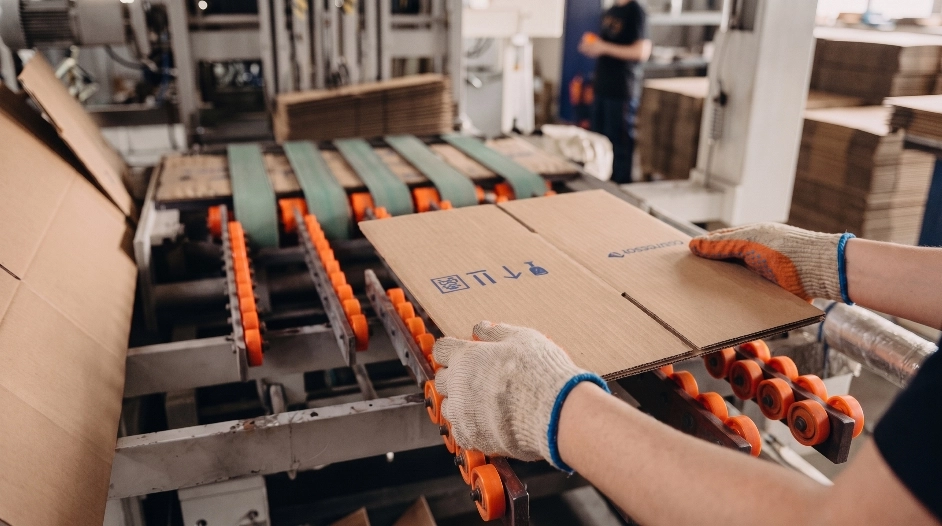
Хорошая упаковка начинается задолго до того, как на готовую коробку надевают крышку. При производстве важно заранее просчитать, как картон поведет себя на каждом этапе: от раскроя до сборки. Особенно это заметно, когда изготавливаются коробки с крышкой – у такой конструкции две детали должны идеально «дружить» между собой. Пара лишних миллиметров, и крышка уже либо болтается, либо не закрывается.
Что происходит с коробкой на производстве
Сначала технолог определяет конструкцию и размеры. Здесь важно не перепутать внутренний и внешний габарит. Для обычной коробки ошибка еще может остаться незаметной, а у крышки она сразу превращается в проблему с посадкой.
Дальше готовится штанц-форма. Она задает не только контур будущей детали, но и линии биговки – места, где картон должен согнуться. И вот здесь часто экономят зря: старая или плохо настроенная форма дает неточную биговку, из-за чего стенки после сборки расходятся под разными углами.
После вырубки заготовки проходят контроль. Если используется печать, ламинация или другой вид отделки, последовательность операций меняется в зависимости от материала. Например, слишком жесткое покрытие в зоне сгиба может привести к растрескиванию поверхности. Красиво на плоском листе – совсем не то же самое, что красиво на собранной коробке.
Затем заготовки сгибаются и склеиваются. Для крышки особенно важна точность клеевых клапанов: если соединение смещено даже немного, геометрия детали начинает «плыть». На больших крышках это становится заметно сильнее, потому что небольшая ошибка на одном участке постепенно увеличивается по диагонали.
На финальном этапе коробку собирают и проверяют уже не как набор деталей, а как готовую конструкцию. Крышка должна закрываться без усилия, но и не спадать сама.
При серийном производстве обычно контролируют несколько вещей:
- совпадение размеров основания и крышки;
- точность биговки и углов сгиба;
- качество клеевого соединения;
- отсутствие заломов и повреждений покрытия;
- стабильность посадки крышки от коробки к коробке.
Где чаще всего ошибаются
Самая распространенная ошибка – рассчитывать короб только по размеру изделия. На практике нужно учитывать толщину картона, способ сборки и технологические припуски. Иначе после сборки внутренний размер оказывается меньше расчетного.
Вторая проблема появляется, когда пытаются сделать крышку слишком плотной. Кажется логичным: чем туже она сидит, тем надежнее. Но картон меняет свои размеры из-за влажности и температуры, а ламинированные материалы ведут себя еще интереснее. То, что идеально закрывалось в цехе, после хранения в другом помещении может начать заедать.
Третья ошибка – одинаковая конструкция для разных размеров. У маленькой коробки длинный клапан может быть совершенно нормальным. У большой он уже начинает работать как слабое место: крышка деформируется, а нагрузка распределяется неравномерно.
Из практики производства видно простое правило: чем больше коробка, тем меньше смысла проектировать ее «по образцу маленькой». Масштабирование здесь не работает механически. Меняется сама механика конструкции.
Поэтому перед запуском партии полезно проверить не только первый образец, но и несколько собранных коробок из разных частей тиража. Если геометрия стабильна – конструкция действительно готова к серии. Если крышка на одной коробке закрывается идеально, а на другой требует усилия, проблема уже не в сборщике. Значит, где-то выше по цепочке появилась нестабильность.
 Подарочная упаковка как часть продукта: как коробка работает на бренд и продажи
 От ИИ-идеи до тиража: что нужно проверить перед производством упаковки
 «Гофромир» рассказал КИНДЕРinfo о трендах упаковки для детских товаров
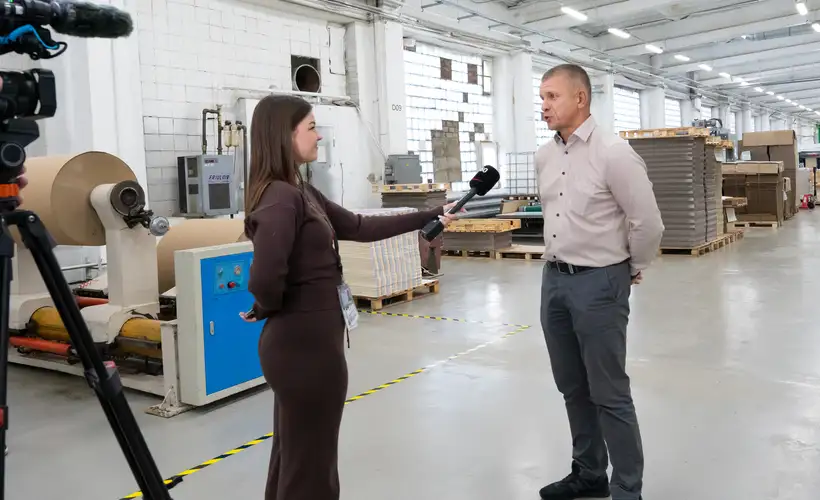 Пресс-тур на полиграфическое производство «Принтомир», входящее в группу компаний «Гофромир»
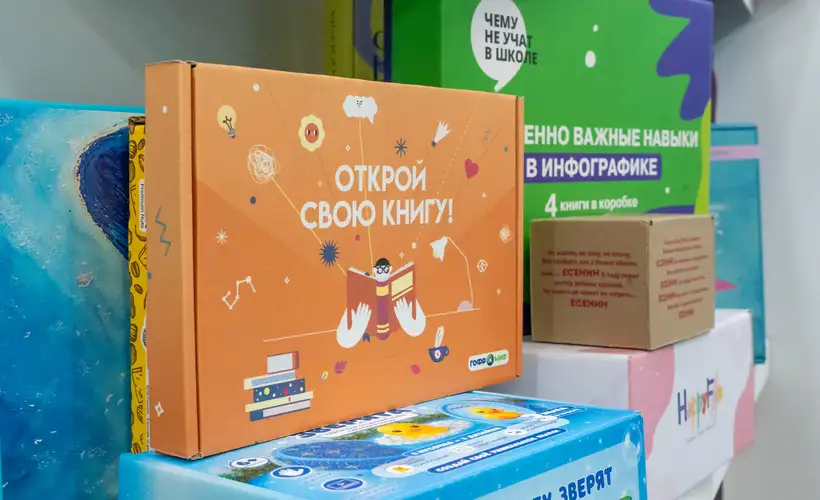 Какая упаковка вызывает доверие покупателя
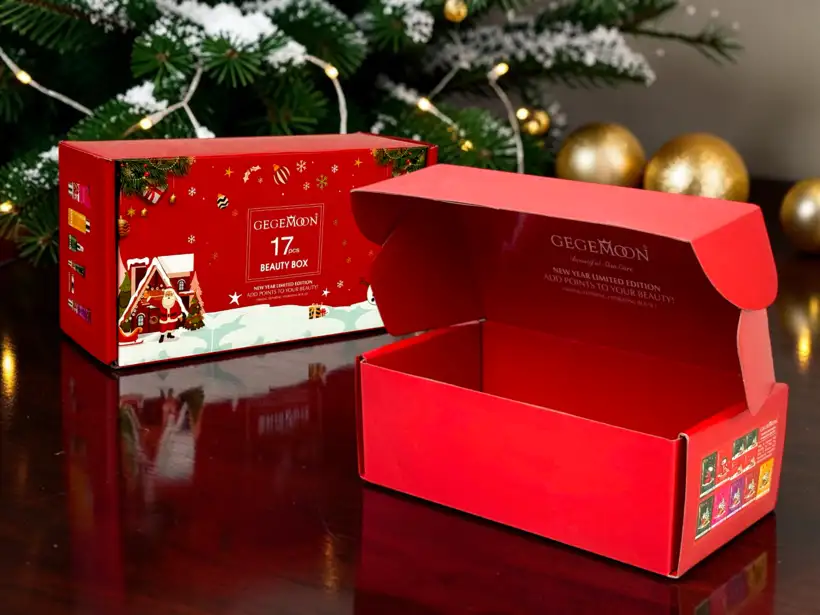 Новогодняя упаковка без аврала: почему сезонные заказы лучше размещать заранее


 Главная
 Каталог
 Поиск
 Калькулятор
 Коробки с печатью

